
Обжим тормозных шлангов: о чём никогда не говорят в службе заказов
Время выпуска:
2026/10/20
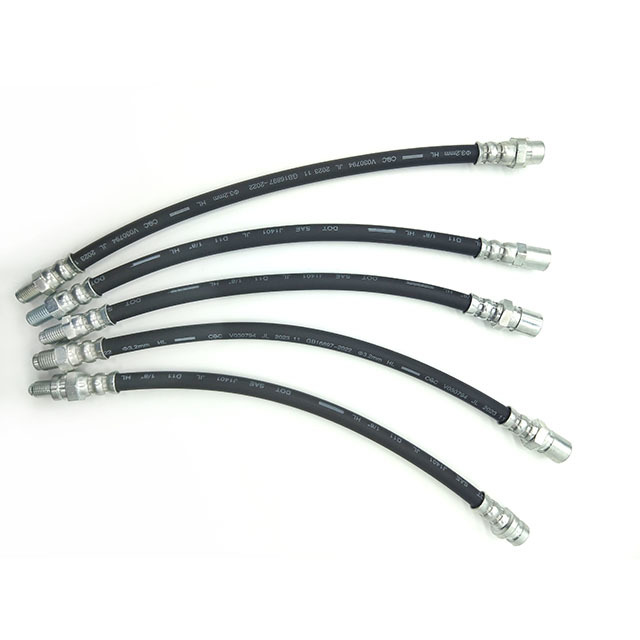
Строка заказа на сборку может быть полностью заполнена по всем полям, для которых у покупателя предусмотрены соответствующие ячейки, и при этом всё равно оставить без указания этап, на котором определяется соединение. Спецификация обжима относится к комплекту — шлангу, фитингу, матрице и оборудованию — в целом, а не только к одному лишь шлангу. Настоящее руководство подробно разбирает поэтапно одну строку заказа: от спецификации и двух параметров, задаваемых внутри накидной гайки, до испытания, которое действительно проверяет качество соединения, а также объясняет, почему обжим, выполненный на складе, не оставляет оснований для последующей проверки.

Строка заказа на сборку тормозного шланга может быть заполнена по всем полям, для которых у покупателя предусмотрены соответствующие ячейки: внутренний диаметр, наружный диаметр, длина, резьба на обоих концах, партийный и датовый код. Однако в этой строке ничего не указывается о способе крепления концевой арматуры к шлангу — именно на этом этапе деталь изготавливается, а не поставляется.
Спецификация относится к комбинации
Спецификация обжима — это не свойство шланга, а свойство конкретной комбинации: данного шланга, данного фитинга, данной матрицы и данного оборудования. Компания Gates определяет её как точные параметры, обеспечивающие соединение шланга с муфтой и исключающие утечки. Руководство по обжиму компании Курьямы составлено с учётом конкретных типоразмеров шлангов и муфт, а не на основе универсальной таблицы. Оба документа указывают на один и тот же предельный уровень. Изменение любого из компонентов этой комбинации делает прежнюю спецификацию неприменимой к новой.
Гидравлический диапазон делает арифметику наглядной. Три отверстия — 3,2, 4,8 и 6,3 мм — пересекают четыре наружных диаметра: 9,0, 10,5 ± 0,2, 12,5 ± 0,3 и 15 ± 0,4 мм. Четыре наружных диаметра означают четыре размера обжимных втулок ещё до того, как в картину включится серия фитингов.
Таким образом, в заказе на поставку, где указано: «Сборка SAE J1401, 3,2 мм, 600 мм, M10 × 1,0 с обоих концов», описаны шланг и фитинги. При этом не указана сама соединительная деталь. Кто владеет спецификацией обжима для данной комбинации и на каком оборудовании она была проверена — это два вопроса, которые в самом заказе никогда не задаются.
Диаметр обжима и глубина вставки — взятые вместе
Две настройки находятся внутри ободка, и ни одна из них не имеет смысла в одиночку.
Первое — это диаметр обжима, то есть степень сближения матрицы. Если сблизить слишком сильно, матрица врезается в армирование; если недостаточно — под давлением шланг выдавливается наружу. Ни одно из этих состояний не проявляется снаружи готового соединения: в обоих случаях оно выглядит как наконечник‑фурнитура.
Второй параметр — глубина вставки, то есть длина шланга, находящегося внутри наконечника. Именно эта длина определяет путь уплотнения. Неглубокая вставка обеспечивает короткий участок уплотнения и размещает зону концентрации напряжений у входа в наконечник — именно там через восемь месяцев обычно появляется протечка.
Конструкция с наружным диаметром 4,8 мм демонстрирует, почему эти два параметра нельзя рассматривать по отдельности. Данная трубка имеет наружный диаметр 12,5 ± 0,3 мм при толщине стенки 3,85 мм. Именно стенка подвергается обжатию феррулью; она не соответствует диаметру обжима, а указание толщины стенки в качестве доказательства контролируемого соединения отвечает на иной вопрос.
Ещё одна величина, которую следует рассматривать отдельно: завод обеспечивает точность изготовления на уровне ± 0,1 мм. Это характеризует процесс производства шланга. Речь не идёт о допуске на обжим, и заказчик не должен принимать это за такой допуск.
Какое разрывное давление не затрагивает
Предел прочности — это величина, по которой чаще всего оценивают заказы на покупку; она характеризует степень армирования: 80 МПа при большинстве слоёв толщиной 3,2 мм, 70 МПа — при одном слое толщиной 3,2 мм, 60 МПа — при слое толщиной 4,8 мм и 50 МПа — при слое толщиной 6,3 мм.
При испытании на разрыв первым выходит из строя армирование. Обойма не является образцом, находящимся под нагрузкой. Именно поэтому в стандарте 49 CFR 571.106 требования к соединению выделены отдельно, а не включены в требования к разрыву, и именно поэтому протокол испытания на разрыв не может заменить протокол испытания соединения. Партия может соответствовать значению 80 МПа, но при этом покинуть завод с обоймой, которую никто не измерял.
Испытание на отрыв и семьдесят часов, предшествующие ему
Пункт 571.106 требует, чтобы гидравлический тормозной шланговый узел после 70‑часового погружения в воду выдерживал усилие растяжения величиной 325 фунтов, не допуская отделения шланга от его концевого соединения; указанное требование закреплено в пункте 49 CFR 571.106.
Прочитайте порядок слов в этом предложении. Сначала идёт испытание на погружение. Сухое растяжение — это другое испытание, проведённое на другом образце, а отчёт, в котором приводится значение усилия растяжения без уточнения, было ли образец подвергнут кондиционированию, сообщает лишь половину того, что означает этот показатель.
Кондиционирование — это не ритуал. Попадание воды на границу между шлангом и накидной гайкой изменяет силу трения, на которой держится соединение, и создаёт условия для начала коррозии, которую покрытое металлическое соединение призвано отсрочить. Соединение с запасом по прочности выдерживает оба этих условия. Соединение, выполненное вплоть до предельных значений технических требований, проходит испытания «на сухую».
Поэтому, когда вы интересуетесь соединением, уточняйте именно этот параметр с указанием его состояния, а не диаметр обжима. Диаметр — это входной параметр, который контролируется заводом‑изготовителем; усилие на разрыв — это выходной параметр, который вы приобретаете.
Почему полевой зажим не оставляет следов
Сборный шланг, навалом комплектующие и настольный обжимной инструмент — стандартная схема на стороне распределения, и именно здесь чаще всего возникают разрывы цепи.
Компания Redhorse Performance наносит на собственные обжимные концы тормозных шлангов следующее правило: не производить обжим тормозных трубок вручную; концы должны использоваться только с профессиональным обжимным устройством. Даже при наличии качественного оборудования на складе отсутствуют три важных компонента: матрица, соответствующая серии фитингов; сертифицированные технические характеристики, подтверждённые для данной конкретной комбинации шланга и фитинга; а также документ, оформленный после выполнения обжима.
Ни один из трёх параметров невозможно восстановить по готовому узлу. Даже измерив диаметр обжима на любом стенде, вы всё равно не узнаете, соответствовал ли он требуемому для данной наконечника; ведь ответ хранится в документе, который так и не был составлен.
Именно здесь возникает путаница между двумя видами проверок. Испытание на соляной туман в течение 96 часов, проводимое по отделке фитинга, свидетельствует о том, что покрытие выдержит морскую среду. Однако оно ничего не говорит о том, был ли обжимной кольцо подобрано под правильный диаметр. Одно из этих испытаний — это проверка покрытия, другое — документация процесса; при этом партия может соответствовать первому требованию, но не отвечать второму.
Наши собственные сборочные узлы обжимаются на месте, что и объясняет наличие ответа на данный вопрос: технические требования, штамп и параметры натяжения находятся в том же здании, что и пресс.
Целевые значения для следующего заказа на сборку
Восемь строк, а в шаблоне цитаты обычно предусмотрено поле для шести из них. Две строки, которых там не хватает, — это те две, которые определяют, сохраняет ли соединение свою прочность: кто является владельцем спецификации по обжиму и какова была величина разрывной нагрузки после выдержки.
Предоставьте нам номер заказа, по которому вы работаете, и маркировку на нём — мы уточним, какая спецификация обжима применима. ассортимент заводских тормозных шлангов в сборе перечисляет сборки, сборки по индивидуальному размеру покрывают обрезанные длины, а диапазон коммерческого класса составляет jzhose.com.
Часто задаваемые вопросы
Охватывает ли стандарт SAE J1401 методы крепления концов к шлангу?
В документе указаны требования к эксплуатационным характеристикам сборки, а не технологический процесс её изготовления. Спецификация обжима является внутренним заводским документом, принадлежащим производителю, и это не одно и то же. Шланг, соответствующий стандарту, может поступить на рынок, при этом ни у одного из участников цепочки поставки не будет возможности воспроизвести требуемую спецификацию для данной комбинации шланга и фитинга; именно поэтому запись о валидации целесообразно запрашивать отдельно от сертификата.
Можно ли самостоятельно обжимать тормозные шланги с помощью настольного обжимного инструмента?
Только при наличии трёх условий: соответствующего соединительному ряду фитинга штуцера, подтверждённой спецификации для данной конкретной комбинации шланга и фитинга, а также документации, оформленной после обжима. При отсутствии хотя бы одного из этих условий у соединения не будет цепочки доказательств. В отраслевой практике чётко указывается на ручной метод, причём это в равной степени относится к станку без контроля оснастки. Если объём производства не оправдывает затраты на оснастку, лучше приобретать готовые сборки, а не восстанавливать их на складе.
Что мне следует попросить, чтобы убедиться в исправности соединения?
Показатель прочности при растяжении с указанием соответствующего условия: 325 фунтов после 70 часов погружения, без разрушения соединения, как того требует раздел 49 CFR 571.106. Далее — маркировка соединительной детали, номер партии и дата изготовления, а также результаты испытания в соляном тумане в течение 96 часов, проведённого на поверхности соединения. Всего четыре параметра; диаметр обжима к ним не относится. Диаметр можно измерить на любом измерительном столе. Лишь первый из этих параметров указывает, каким этот диаметр должен был быть.
Ключевые слова:
- Все.
- Управление продукцией
- Новости Информация
- Введение
- Корпоративные торговые точки
- Часто задаваемые вопросы
- Корпоративное видео
- Бизнес-атлас
Последние новости




КОНТАКТЫ


Основной продукцией являются серии и сборки гидравлических тормозных шлангов марки JL диаметром 3,2 мм и 4,8 мм для автомобилей, шланг пневматического тормоза и его сборка, шланг кондиционера и его сборка.
- Все.
- Управление продукцией
- Новости Информация
- Введение
- Корпоративные торговые точки
- Часто задаваемые вопросы
- Корпоративное видео
- Бизнес-атлас