
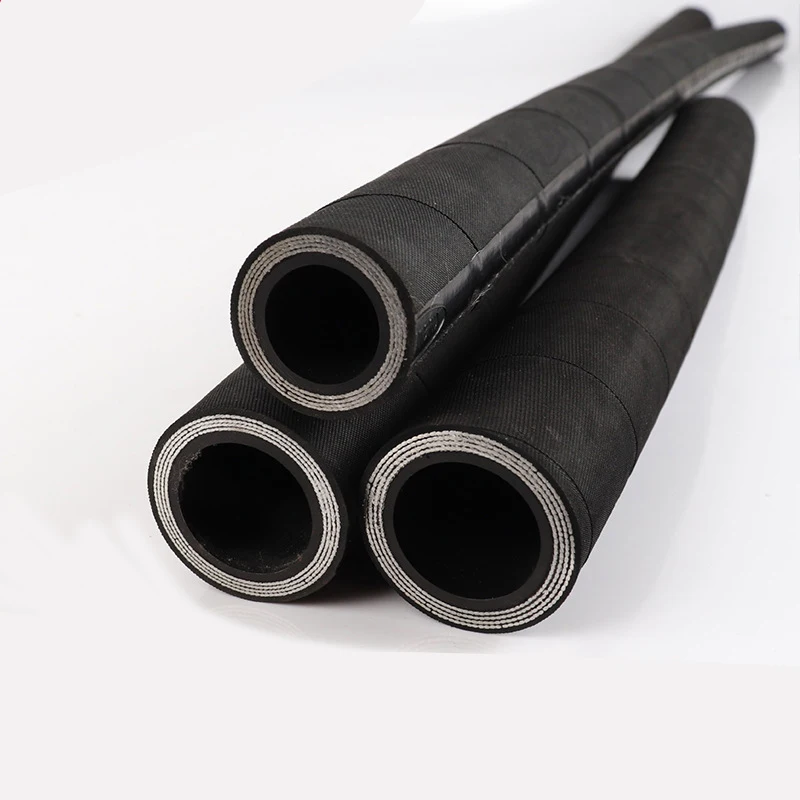
Производство тормозных шлангов: три этапа, которые фотография никогда не показывает
Время выпуска:
2026/09/17
Фотографии заводов почти одинаковы: ряды станков, катушки, рабочий с шлангом в руках. Три этапа, определяющие поведение этого шланга, — это те три зоны, куда ни одна камера не попадает: компаунд, стенка трубы и процесс отверждения. Вот что происходит на каждом из них и какие данные вы можете запросить вместо обычной экскурсии по производству.

Тормозной шланг — вещь простая: сырой каучук, армирующий слой и два фитинга. То, что отличает катушку, служащую восемь лет, от той, которая начинает протекать уже через полтора года, решается в трёх узлах, которые ни одна заводская фотография и ни одна экскурсия вам никогда не покажут.
Соединение смешивают за закрытыми дверями.
Первая стадия — та, на которой нет возможности сделать снимок: смеситель. Туда загружают сырой каучук, наполнители и отвердители, а на выходе получается компаунд, который либо выдерживает тормозную жидкость и циклы нагрева‑охлаждения, либо начинает разбухать под их воздействием. Полезный факт: партии компаунда фиксируются индивидуально, так что по вашей катушке можно точно установить, из какой именно партии он был приготовлен.
На данном этапе важнейшим параметром является вязкость. На каждой поступающей партии ЭПДМ‑смеси вязкомер Моони определяет характеристики текучести, чтобы… ASTM D1646 . Вязкость материала влияет на процесс в обе стороны. Слишком жёсткий состав трудно экструдировать и приводит к образованию тонких участков в стенке шланга. Слишком мягкий состав разбухает при контакте с тормозной жидкостью. Ни то, ни другое не проявляется на готовом шланге, но оба явления хорошо видны на графике вязкости, который можно прочитать по одной строке.
Толщина стенки трубы измеряется в процессе её производства.
Экструзия — это этап, который посетитель может непосредственно наблюдать, и сама машина здесь не представляет особого интереса. Интересен именно стенка: трубка толщиной всего 0,2 мм с одной стороны проходит визуальный контроль и впоследствии становится точкой разрыва, поскольку именно там сосредоточено наибольшее давление.
Таким образом, измерение не является окончательной проверкой. Оно проводится непосредственно на производственной линии: толщина стенки контролируется в четырёх точках по окружности, каждые 500 метров из экструдированной трубки, с допуском отклонения 0,3 мм. Толстые и тонкие участки обусловлены одними и теми же двумя причинами — скоростью экструзии и вязкостью компаунда, поэтому измерение по показаниям точнее, чем по отпечатку. Если показания слишком разбросаны, вероятно, линия работает быстрее, чем позволяет состав, и объём выдавливается за счёт толщины стенки.
Лекарство и прохлада, которых никто не замечает
Вулканизация — это процесс, при котором три слоя перестают существовать как отдельные слои. Под воздействием контролируемого нагрева и давления внутренняя трубка, армирующий слой и наружное покрытие сливаются в единое целое. Этот процесс происходит внутри специальной камеры, поэтому ни одна рекламная фотография его не запечатлевает.
В этой камере и непосредственно за её пределами находятся две переменные: температура отверждения и время охлаждения. Обе они незначительно изменяются в ходе производственного цикла. Завод, оснащённый системой управления процессом, выявляет эти отклонения и корректирует их. А завод без такой системы отправляет продукцию с этими отклонениями, и шланг приходит на вид совершенно как качественный. Охлаждение — переменная, которую проще всего игнорировать, поскольку ничего в этом процессе не напоминает производственный. Оно сводится к простому ожиданию, а время ожидания легко сократить, когда уже забронирован контейнер.
Прежде чем сделать заказ, уточните у поставщика:
- Сводный производственный журнал по вашему заказу: указывается, какой партии ЭПДМ был использован, а также результат измерения вязкости в соответствии со стандартом ASTM D1646.
- Запись в процессе экструзии: толщина стенки в четырёх точках по окружности, измеряется каждые 500 метров с отклонением не более 0,3 мм.
- Параметры отверждения, записанные в ходе данного цикла, а также последствия отклонений температуры или времени охлаждения.
- Последние три измерения толщины стенки для текущего цикла, записанные, а не запоминавшиеся.
Последний пункт как раз и отличает настоящий процесс от описанного. Оператор, который может извлечь три последних показания из журнала, работает в рамках системы. А оператор, который подходит к станку и замеряет для вас один шланг, действует импровизационно.
Часто задаваемые вопросы
Мы не можем посетить завод. Можно ли как‑то проверить это удалённо?
В основном всё. Попросите организовать видеозвонок на линию экструзии и попросите оператора показать последние три измерения толщины стенки, зафиксированные в журнале. Затем попросите предоставить журнал партии компаунда по вашему заказу. Процесс, который фиксируется документально, остаётся в записи; процесс, который существует лишь в памяти оператора, — нет; именно это и является ответом, который вы искали.
Шланг нашего поставщика соответствует стандарту SAE J1401. Означает ли это, что процесс находится под контролем?
Нет. Стандарт описывает сам продукт, а не способ его производства. Две фабрики могут отгружать шланг, проходящий одинаковые испытания на разрыв и расширение, при этом одна из них измеряет толщину стенки трубки каждые 500 метров, а другая — лишь в случае возникновения отклонений. Техническое задание указывает конечный результат, тогда как протокол контроля на этапе производства показывает степень воспроизводимости.
Включается ли контроль технологического процесса в цену за метр?
Да, так и есть, и это самая дешёвая строка в смете, которую можно сократить. Поставщик, отказавшийся от измерений на этапе производства, экономит несколько минут труда на каждый бухт и при этом сохраняет тот же технический паспорт. Эти записи оплачиваются либо в цене за метр, либо в виде возвратов — и планировать можно лишь одно из этих двух.
Процесс, стоящий за нашим Гидравлические тормозные шланговые сборки SAE J1401 Производство ведётся внутри компании — от смешивания до упаковки, и каждая катушка снабжена своим партийным номером и протоколом испытаний. Что касается применяемых размеров… Грузовики и автобусы , те же записи применяются в массовом порядке. Запросите их у jzhose.com , или отправьте нам артикул, который вы приобретаете.
Ключевые слова:
- Все.
- Управление продукцией
- Новости Информация
- Введение
- Корпоративные торговые точки
- Часто задаваемые вопросы
- Корпоративное видео
- Бизнес-атлас
Последние новости



КОНТАКТЫ


Основной продукцией являются серии и сборки гидравлических тормозных шлангов марки JL диаметром 3,2 мм и 4,8 мм для автомобилей, шланг пневматического тормоза и его сборка, шланг кондиционера и его сборка.
- Все.
- Управление продукцией
- Новости Информация
- Введение
- Корпоративные торговые точки
- Часто задаваемые вопросы
- Корпоративное видео
- Бизнес-атлас